


Nerūdijančio metalo štampavimo štampavimo proceso dažniausiai pasitaikančių problemų ir sprendimų analizė
Feb 01, 2026
Pagrindinė štampavimo proceso apžvalga
Štampavimo technologija yra viena iš pagrindinių technologijų metalo apdirbimo srityje. Jo principas yra išorinės jėgos poveikis ruošinio ruošiniui per formą, sukeliantis plastinę deformaciją arba medžiagos atskyrimą ir galiausiai gaunamas nerūdijančio metalo štampavimas, atitinkantis iš anksto nustatytus dydžio, formos ir eksploatacinių savybių reikalavimus. Stamping 304 Stainless Steel tempimo proceso metu proceso plano projektavimas ir parinkimas turėtų būti derinamas su įrangos veikimu, personalo veikimu ir kitomis faktinėmis gamybos sąlygomis, siekiant užtikrinti, kad planas būtų pažangus, ekonominis racionalumas ir naudojimo sauga. Dėl savo savybių nerūdijančio plieno medžiagos štampavimo proceso metu yra linkusios į įvairias kokybės ir apdorojimo problemas. Siekiant užtikrinti gamybos efektyvumą ir nerūdijančio plieno štampavimo kokybę, labai svarbu tiksliai nustatyti problemų priežastis ir imtis tikslingų sprendimų.

Naftos produktų štampavimo kokybės pritaikymo problemos ir atsakomosios priemonės
Netinkamas štampavimo alyvos kokybės pasirinkimas yra tipiška nerūdijančio metalo štampavimo apdirbimo problema, kuri tiesiogiai veikia gaminio kokybę ir apdorojimo sklandumą. Nerūdijančio plieno štampavimo ir tempimo alyvos pritaikymas yra labai svarbus. Kvalifikuotoje specializuotoje štampavimo ir tempimo alyvoje paprastai yra sieros, chloro ir sudėtinių priedų, kurie gali veiksmingai slopinti tokias problemas kaip sukietėjimas, deformacija, įtrūkimai ir įtrūkimai apdirbant ruošinį, kartu sumažinant trinties nuostolius tarp formos ir medžiagos. Dėl patogumo vėliau apdirbant, pirmenybė turėtų būti teikiama mažo klampumo štampavimo ir tempimo alyvai, kad būtų lengviau valyti ir apdoroti gatavus ruošinius. Apskritai racionalus apdorojimo technologijos planavimas, specializuotos štampavimo ir tempimo alyvos parinkimas ir patikimų nerūdijančio plieno pagrindų naudojimas yra pagrindinės priemonės, skirtos pagerinti nerūdijančio plieno štampuotų dalių apdorojimo kokybę ir išvengti įvairių su alyva susijusių problemų.
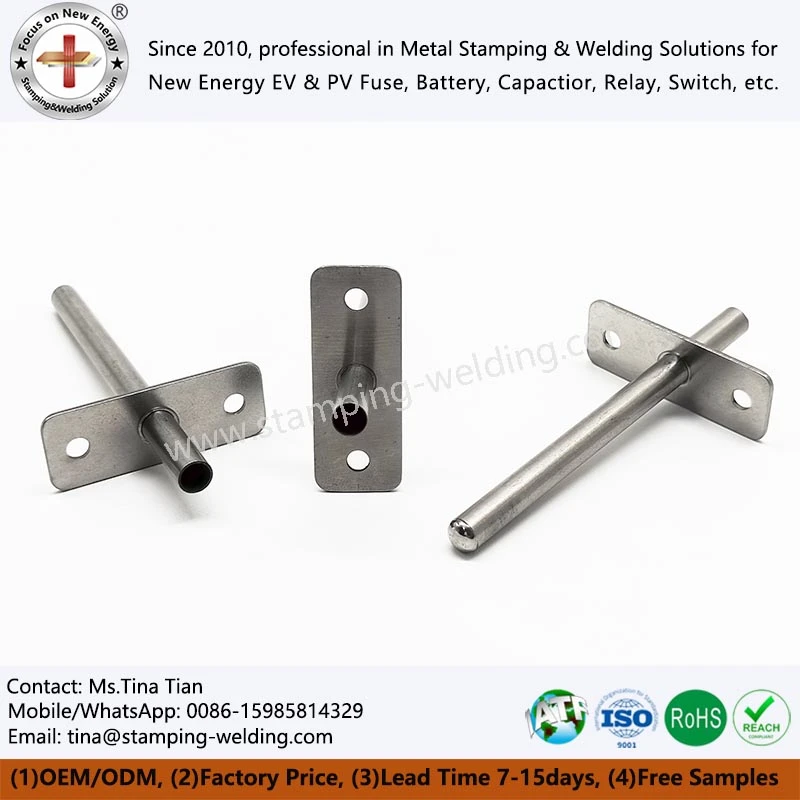
Sunkumai ir sprendimai kontroliuojant terminio apdorojimo procesus
Terminio apdorojimo proceso valdymo sunkumai yra dar vienas svarbus klausimas apdorojant 304 nerūdijančio plieno perforavimo tempiamas dalis, ypač gaminiams, kuriems taikomi aukšti kietumo reikalavimai. Įprastomis aplinkybėmis medžiagų kietumas teigiamai koreliuoja su tempimo formavimo sunkumais. Kuo didesnis kietumas, tuo didesnis tempimo proceso sunkumas. Todėl kai kurioms nerūdijančiojo plieno štampavimo dalims, kurioms taikomi dideli kietumo reikalavimai, reikia pasirinkti „pakaitinimo po formavimo“ procesą, kad būtų pasiektas galutinis kietumo indeksas. Tačiau terminio apdorojimo metu medžiaga yra linkusi deformuotis dėl temperatūros pokyčių ir įtempių išsiskyrimo, o tai savo ruožtu turi įtakos štampavimo dalių matmenų tikslumui. Norint išvengti šios problemos, formų projektavimo etape būtina iš anksto numatyti deformaciją po terminio apdorojimo. Optimizavus pelėsių struktūrą ir išlaikant pagrįstą deformacijos kompensaciją, galima užtikrinti, kad gaminio dydis po terminio apdorojimo atitiktų projektavimo reikalavimus.

Problemos ir greito štampavimo štampų susidėvėjimo priežasčių analizė
Greitas štampavimo štampų susidėvėjimas yra pagrindinė problema, ribojanti nerūdijančio plieno spaustuko gamybos efektyvumą ir sąnaudų kontrolę, o jo priežastys daugiausia sutelktos į du aspektus: formos surinkimo tikslumą ir apdorojimo sąlygas. Mažas tarpas tarp formų, neutralus nuokrypis tarp išgaubtų ir įgaubtų formų, nepakankamas formų lizdų ir kreipiamųjų komponentų tikslumas ir standarto neatitinkantis bokštelio įdėklų tikslumas gali lemti netolygų formos įtempimą štampavimo metu, o tai padidina susidėvėjimą. Be to, neprotingos apdorojimo sąlygos taip pat pagreitins štampavimo praradimą: tas pats štampas ilgą laiką nuolat štampuojamas, todėl dėl nuolatinės trinties perforatorius perkais, sumažinant štampavimo medžiagų kietumą ir atsparumą dilimui; Dėl vietinių štampavimo operacijų, tokių kaip žingsninis perforavimas, perforavimo kampas ir kirpimas, sukuriama šoninė jėga gali sukelti perforatoriaus pasislinkimą, dėl to per daug lokaliai susidėvi tiksliojo metalo štampavimo forma ir sutrumpėja jos tarnavimo laikas.
susisiekite su mumis
Šiame straipsnyje apibendrinamos pagrindinės nerūdijančio plieno štampavimo proceso problemos ir atitinkami sprendimai pramonėje. Jei turite pritaikytų apdorojimo, techninių konsultacijų ar kitų poreikių, susisiekite su mumis bet kuriuo metu. Suteiksime išskirtinįNerūdijančio metalo štampavimassprendimai ir techninė pagalba, pritaikyta jūsų konkrečiam scenarijui. Tikimės abipusio bendradarbiavimo-!


